
Khám phá
Cách offset chiều dài dao phay CNC nhanh & chính xác
Cách offset chiều dài dao phay CNC là một trong những thao tác quan trọng giúp máy CNC xác định chính xác vị trí đầu dao theo trục Z, đảm bảo chiều sâu và kích thước gia công đúng yêu cầu. Nội dung trong bài viết dưới đây của TLT sẽ hướng dẫn chi tiết các phương pháp đo, cách gọi lệnh và thiết lập bù chiều dài dao chính xác.
Vì sao cần offset chiều dài dao phay CNC?
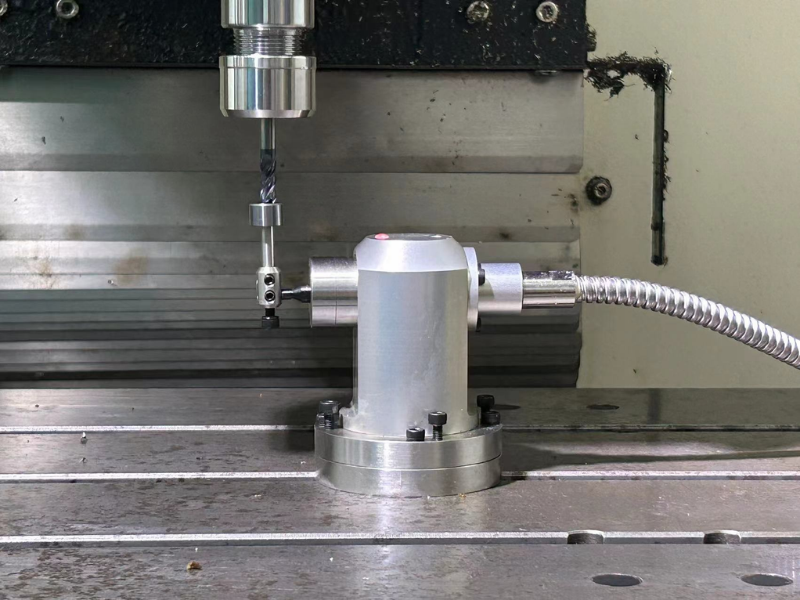
Offset chiều dài dao phay CNC (thuật ngữ tiếng Anh là Tool Length Offset) là bước thiết lập giá trị bù chiều dài của dao cắt, dựa vào thông số này hệ điều khiển sẽ xác định chính xác vị trí đầu dao theo phương trục Z. Đảm bảo cho máy thực hiện các chuyển động theo tọa độ lập trình mà không bị ảnh hưởng bởi chiều dài giữa các dao.
Vì trong thực tế sản xuất, mỗi dao phay sẽ có chiều dài và độ nhô khác nhau tùy theo kích thước dao, đầu kẹp và phương pháp gá đặt. Nếu như không thiết lập bù chiều dài dao phù hợp, vị trí cắt thực tế của mỗi dao vẫn có sự sai lệch, dù sử dụng cùng một tọa độ trục Z.
Việc offset chiều dài dao CNC đem lại nhiều lợi ích quan trọng gồm:
- Đảm bảo chiều sâu gia công: Giúp đầu dao di chuyển đến đúng vị trí theo tọa độ Z được lập trình, hạn chế tình trạng cắt quá sâu hoặc chưa đủ chiều sâu
- Tăng độ chính xác khi thay dao: Mỗi dụng cụ có giá trị bù riêng, hỗ trợ gia công nhiều nguyên công trên cùng một chi tiết
- Hạn chế va chạm: Giảm nguy cơ dao va vào phôi, đồ gá hoặc bàn máy do sai lệch vị trí đầu dao
- Duy trì tính đồng nhất: Giúp kiểm soát vị trí dao ổn định hơn khi sản xuất nhiều chi tiết hoặc vận hành nhiều dụng cụ trong cùng chương trình.
Ngoài ra, người vận hành cần phân biệt giữa Tool Offset và Work Offset để ứng dụng phù hợp. Hai thông số này có chức năng khác nhau nhưng cần được thiết lập đồng bộ:
- Tool Offset dùng để hiệu chỉnh vị trí dụng cụ
- Work Offset (G54, G55…) xác định hệ tọa độ của phôi.
THAM KHẢO THÊM: TOP 20 máy phay CNC BT30 tốt đáng sở hữu nhất thế giới
03 phương pháp offset chiều dài dao phay CNC hiệu quả
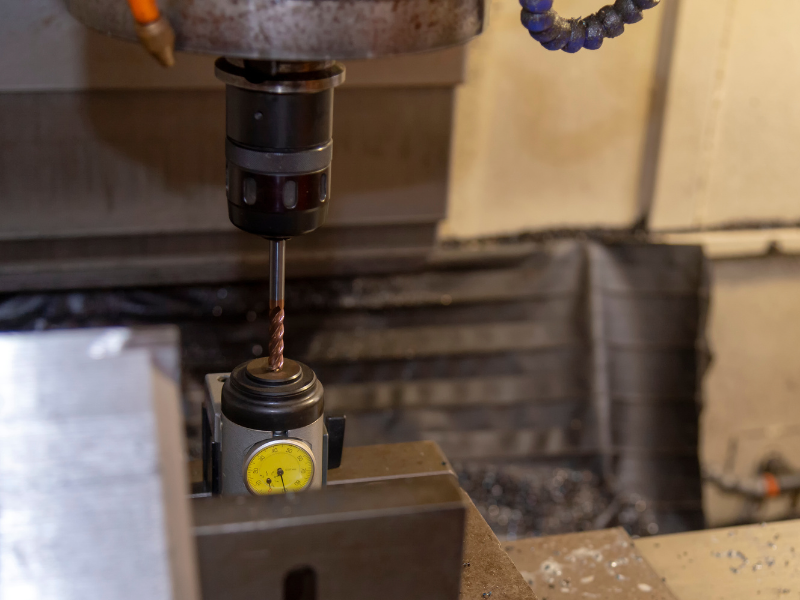
Trong gia công CNC thực tế, tùy theo cấu hình máy phay CNC, thiết bị đo và yêu cầu sản xuất, doanh nghiệp có thể lựa chọn một trong ba phương pháp đo chiều dài dao sau đây:
Cách 1: Offset thủ công bằng phương pháp chạm chuẩn
Đây là phương pháp thường được sử dụng tại các xưởng gia công chưa trang bị thiết bị đo dao tự động. Người vận hành đưa đầu dao tiếp xúc với một bề mặt chuẩn đã xác định để ghi nhận vị trí và thiết lập giá trị bù chiều dài.
Ưu điểm của phương pháp này là không cần đầu tư thiết bị đo chuyên dụng, dễ thực hiện trên nhiều máy CNC. Tuy nhiên, độ chính xác phụ thuộc khá nhiều vào thao tác và kinh nghiệm của người vận hành.
Các bước thực hiện:
- Lắp dao vào đầu kẹp và kiểm tra độ chắc chắn
- Xác định bề mặt chuẩn dùng để đo chiều dài dao
- Sử dụng chế độ vận hành bằng tay (JOG/MPG) để đưa dao đến gần bề mặt chuẩn
- Giảm bước dịch chuyển khi tiếp cận điểm chạm
- Ghi nhận tọa độ hoặc tính toán giá trị bù theo phương pháp thiết lập của máy
- Nhập giá trị vào đúng ô Tool Offset tương ứng với số dao.
Cách 2: Offset bằng Tool Setter hoặc thiết bị đo chiều dài dao
Tool Setter là thiết bị hỗ trợ xác định vị trí đầu dao thông qua một mặt chuẩn có chiều cao xác định. Tùy thiết kế, thiết bị có thể sử dụng cơ cấu cơ khí, đồng hồ so hoặc cảm biến điện tử để nhận biết thời điểm dao tiếp xúc.
So với phương pháp chạm chuẩn thủ công, sử dụng cữ so dao giúp thao tác có tính lặp lại tốt hơn và hạn chế sai số do cảm nhận điểm chạm. Tuy nhiên, người vận hành cần nắm rõ chiều cao chuẩn của thiết bị cũng như cách chuyển đổi tọa độ đo thành giá trị bù.
Các bước thực hiện:
- Đặt tool setter tại vị trí đo phù hợp trên bàn máy
- Xác định chiều cao chuẩn của thiết bị
- Đưa đầu dao tiếp xúc với bề mặt đo theo đúng hướng dẫn
- Ghi nhận tọa độ tại thời điểm tiếp xúc
- Tính toán và nhập giá trị offset theo quy ước của hệ điều khiển.
Cách 3: Offset tự động bằng đầu dò đo dao
Đối với những máy CNC được trang bị hệ thống đo dao tự động, người vận hành có thể sử dụng đầu dò (Tool Setter/Tool Probe) để đo chiều dài dao thông qua chu trình được lập trình sẵn. Khi dao tiếp xúc với đầu dò, cảm biến gửi tín hiệu về hệ điều khiển. Dựa trên tọa độ và thông số hiệu chuẩn của thiết bị, máy tính toán và ghi nhận giá trị offset tương ứng.
Đây là phương pháp đo dao hiện đại, sở hữu nhiều ưu điểm:
- Giảm thời gian đo và nhập thông số thủ công
- Hạn chế sai sót khi quản lý nhiều dao cắt
- Tăng tính đồng nhất giữa các lần đo
- Hỗ trợ kiểm tra chiều dài dao sau khi thay dụng cụ
- Phù hợp với dây chuyền gia công có tần suất thay dao cao.
Tuy nhiên, để sử dụng đầu dò đo tự động cần phải đảm bảo hiệu chuẩn và thiết lập đúng thông số trước khi sử dụng, vì máy nhận giá trị offset sai sẽ ảnh hưởng trực tiếp đến quá trình gia công.
ĐỪNG BỎ QUA: THIẾT BỊ ĐO DAO TỰ ĐỘNG LTS RENISHAW CHÍNH HÃNG, GIÁ TỐT TẠI TLT
Cách gọi lệnh offset chiều dài dao phay trên máy CNC
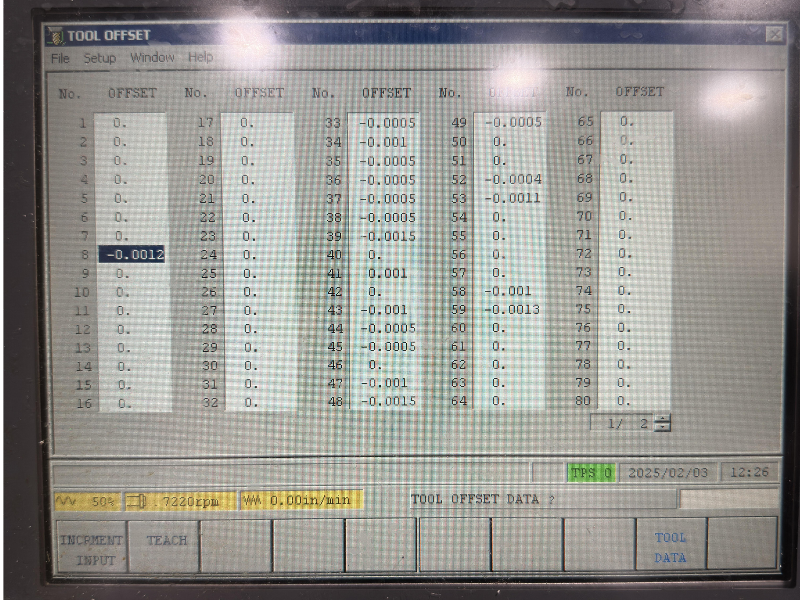
Trên nhiều hệ điều khiển CNC, đặc biệt là hệ điều hành Fanuc, chức năng bù chiều dài dao thường được kích hoạt bằng lệnh G43 kết hợp với lệnh H để lựa chọn ô dữ liệu offset tương ứng.
Trong đó quy định ký hiệu gồm:
- G43: Kích hoạt bù chiều dài dao theo chiều dương của giá trị offset, theo quy ước của hệ điều khiển
- H01, H02, H03…: Chọn số thứ tự ô dữ liệu bù chiều dài dao trong bảng Tool Offset
- G49: Hủy chức năng bù chiều dài dao trên các hệ điều khiển hỗ trợ lệnh này
- G44: Chức năng bù chiều dài theo chiều ngược lại trên một số hệ điều khiển (lưu ý chỉ sử dụng khi thực sự cần thiết và đã xác nhận theo quy ước máy).
Ví dụ thực tế về lệnh offset chiều dài dao phay trên máy CNC:
G43 H01 Z100
Giải mã ý nghĩa:
- G43: Kích hoạt bù chiều dài dao
- H01: Gọi giá trị offset tại ô H01
- Z100.: Di chuyển đến tọa độ Z100 trong hệ tọa độ đang có hiệu lực sau khi áp dụng các bù liên quan
Một số lệnh thường gặp:
| Lệnh | Chức năng |
|---|---|
| G43 H01 | Kích hoạt bù chiều dài theo dữ liệu H01 |
| G43 H02 | Kích hoạt bù chiều dài theo dữ liệu H02 |
| G49 | Hủy bù chiều dài dao |
| G44 H01 | Bù chiều dài theo chiều ngược lại trên hệ điều khiển hỗ trợ |
Hướng dẫn cách thiết lập bù chiều dài dao CNC

Để offset chiều dài dao phay CNC nhanh và chính xác, người vận hành cần thực hiện theo quy trình từng khâu bao gồm:
Bước 1: Kiểm tra dao và đầu kẹp
- Trước khi đo, cần kiểm tra tình trạng dao phay, đầu kẹp và vị trí lắp dụng cụ
- Đảm bảo bề mặt tiếp xúc giữa dao, đầu kẹp và trục chính phải sạch, không có phoi hoặc bụi bẩn
- Dao cụ phải được gá chắc chắn, đúng kỹ thuật để tránh sai lệch chiều dài thực tế.
Bước 2: Xác định mốc chuẩn đo dao
Xác định bề mặt chuẩn hoặc thiết bị đo được sử dụng để thiết lập chiều dài dao, khuyến nghị nên sử dụng mặt chuẩn trên bàn máy, bề mặt phôi hoặc tool setter… Dù sử dụng phương pháp đo dao nào, đều phải sử dụng thống nhất một hệ quy chiếu cho các dụng cụ trong cùng quy trình. Không nên lấy giá trị đo theo một mốc chuẩn rồi nhập vào bảng offset được thiết lập theo mốc khác.
Bước 3: Đo chiều dài dao
Tùy phương pháp lựa chọn, người vận hành có thể chạm chuẩn thủ công, sử dụng cữ so dao hoặc đầu dò tự động. Khi đo, cần đưa dao đến vị trí tiếp xúc theo đúng trình tự, sử dụng bước dịch chuyển nhỏ và đảm bảo an toàn.
Bước 4: Nhập giá trị vào bảng Tool Offset
Trên giao diện của bảng điều khiển CNC, người vận hành truy cập vào bảng dữ liệu bù dao (Tool Offset/Geometry). Sau đó, chọn đúng số thứ tự dao và nhập giá trị chiều dài tương ứng vào cột H hoặc cột Geometry tùy hệ điều khiển.
Kiểm tra lần lượt các yêu cầu sau:
- Số dao T có khớp với ô offset H hay không
- Đơn vị đo đang sử dụng là mm hay inch
- Giá trị được nhập đúng cột chiều dài hình học (Geometry) hay bù mòn (Wear)
- Phương pháp đo có tương thích với cách tính giá trị offset của máy hay không.
Bước 5: Gọi lệnh bù dao trong chương trình
Sau khi nhập dữ liệu, chương trình gia công sử dụng lệnh G43 kết hợp địa chỉ H tương ứng để kích hoạt bù chiều dài dao. Ví dụ, dao T01 có thể sử dụng H01 nếu quy ước quản lý dao của xưởng được thiết lập theo cách này.
Bước 6: Kiểm tra trước khi gia công
Trước khi chạy chương trình thực tế, cần kiểm tra lại tọa độ phôi, giá trị offset và trạng thái bù dao. Với chương trình mới hoặc vừa thay đổi thông số, nên mô phỏng đường chạy dao, chạy từng câu lệnh (Single Block) hoặc chạy không tải theo quy trình an toàn của máy.
Và cuối cùng, chỉ tiến hành gia công khi đã xác nhận đúng vị trí của đầu dao và các khoảng hở an toàn.
XEM THÊM: Dung sai cơ khí là gì? Phân loại dung sai gia công thông dụng
Những lỗi thường gặp khi offset chiều dài dao phay CNC
Trong quá trình thiết lập bù chiều dài dao, một số lỗi có thể khiến máy gia công sai kích thước, ảnh hưởng đến chất lượng sản phẩm hoặc gây va chạm. Dưới đây là những tình huống người vận hành cần lưu ý:
Nhập sai giá trị offset
Đây là một trong những lỗi phổ biến khi thực hiện offset chiều dài dao phay CNC. Giá trị đo của dao này nhưng lại nhập vào ô H của dao khác khiến hệ điều khiển sử dụng sai thông số bù.
Cách khắc phục: Kiểm tra số dao T, số H và dữ liệu trong bảng Tool Offset trước khi chạy chương trình.
Không đo lại sau khi thay dao
Khi thay dao hoặc thay đổi độ nhô của dụng cụ, chiều dài thực tế có thể thay đổi, nếu vẫn tiếp tục sử dụng dữ liệu cũ mà chưa đo lại, đầu dao có thể di chuyển sai vị trí.
Cách khắc phục: Cần đo lại hoặc kiểm tra giá trị offset sau những thay đổi ảnh hưởng đến chiều dài dao.
Nhầm lẫn giữa Work Offset và Tool Offset
G54, G55 là các hệ tọa độ phôi, trong khi H01, H02… là dữ liệu bù chiều dài dao. Trong gia công thực tế, việc điều chỉnh sai loại offset có thể làm thay đổi vị trí gia công ngoài dự kiến.
Cách khắc phục: Cần xác định đúng nguyên nhân trước khi hiệu chỉnh.
Bề mặt gá dao hoặc thiết bị đo không sạch
Phoi kim loại, bụi bẩn hoặc dầu bám trên bề mặt đầu kẹp, trục chính và thiết bị đo có thể làm thay đổi vị trí tiếp xúc.
Cách khắc phục: Trước khi đo và gá dao, bắt buộc phải vệ sinh sạch bề mặt và thiết bị đo.
Gọi sai lệnh G43 hoặc H
Nếu chương trình gọi G43 H02 nhưng giá trị chiều dài thực tế được lưu ở H01, máy sẽ áp dụng dữ liệu không tương ứng với dụng cụ.
Cách khắc phục: Cần đối chiếu chương trình với bảng Tool Offset để tránh gặp phải lỗi này.
Không kiểm tra sau khi thiết lập
Sau khi nhập và lưu giá trị offset thành công, người vận hành vẫn cần kiểm tra tọa độ, trạng thái bù dao, vị trí thay dao và đường chạy trước khi gia công thực tế.
Hi vọng với những thông tin về cách offset chiều dài dao phay CNC trong bài viết trên đã giúp doanh nghiệp thực hiện quy trình này hiệu quả. Liên hệ với Tập đoàn Công nghệ TLT nếu cần giải đáp các thắc mắc liên quan hoặc hỗ trợ tư vấn đầu tư máy CNC.
————
TẬP ĐOÀN CÔNG NGHỆ TLT
- Trụ Sở Chính: 280 Bến Than, Xã Bình Mỹ, TP. HCM
- Chi nhánh TLT – Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
- Chi Nhánh TLT – Hà Nội: Thôn Phù Trì, Xã Quang Minh, Thành phố Hà Nội
- Chi nhánh TLT – Gia Lai: Lô B2, Đường số 11, KDC Nguyễn Văn Linh, Bình Định, Gia Lai
- Chi nhánh TLT – Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
- Hotline: 1900.98.99.08
