
Khám phá
Lập trình tiện trục C – Nguyên lý vận hành & cách thực hiện
Máy tiện CNC có trục C là dòng máy có khả năng gia công đa nhiệm, thực hiện nhiều nguyên công phay, khoan và tạo biên dạng hoàn thiện trên cùng một phôi. Và để khai thác hiệu quả chức năng này, người vận hành cần nắm rõ nguyên lý hoạt động của trục C, cách chuyển đổi chế độ trục chính và phương pháp lập trình phối hợp giữa các trục.
Trong bài viết dưới đây của Tập đoàn Công nghệ TLT, cùng tìm hiểu lập trình tiện trục C là gì? Quy trình thực hiện như thế nào nhé?
Khái niệm tiện trục C là gì?
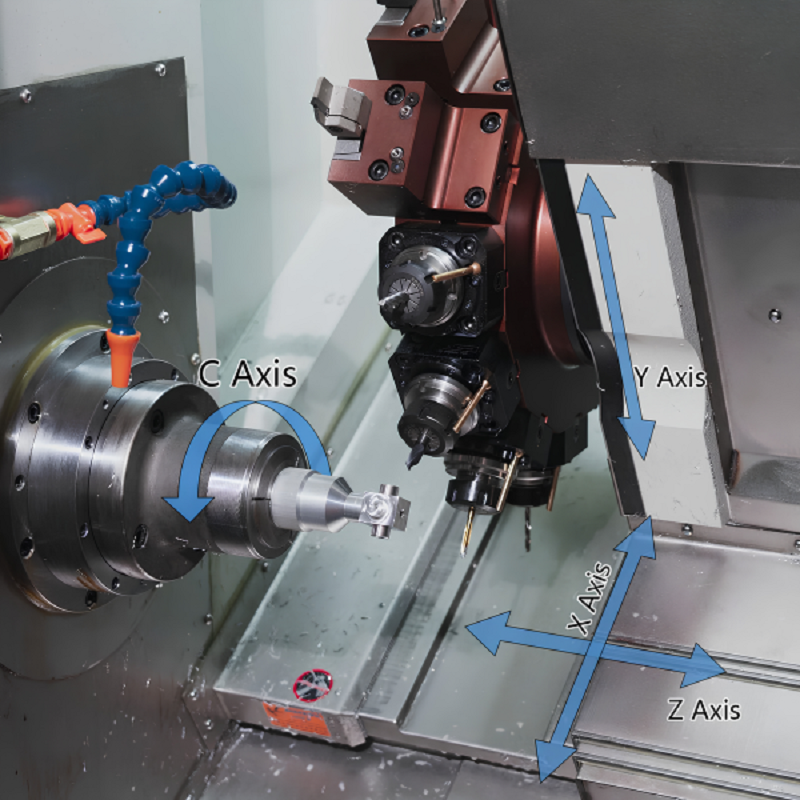
Trục C (thuật ngữ tiếng Anh là C-axis) là trục điều khiển chuyển động quay, với nhiệm vụ chính là định vị góc chính xác của trục chính hoặc phôi trên máy tiện CNC. Nếu như trong các chế độ tiện thông thường, trục chính quay liên tục để tạo chuyển động cắt, thì chế độ gia công tiện trục C cho phép điều khiển phôi quay đến một góc xác định và giữ vị trí theo yêu cầu lập trình.
Trên các model máy tiện CNC tích hợp trục C và live tool, trục C thường phối hợp với các trục X & Z và trục dao để thực hiện những nguyên công phức tạp hơn. Chính nhờ ưu điểm này, máy có thể thực hiện đa dạng nhiều nguyên công khác nhau trong cùng một lần gá, không cần chuyển phôi sang máy khác, đảm bảo tính đồng nhất của sản phẩm.
Một số ứng dụng gia công thực tế của trục C như:
- Khoan lỗ mặt đầu: Định vị phôi theo các góc C xác định để khoan nhiều lỗ phân bố đều trên mặt đầu chi tiết
- Khoan lỗ hướng kính: Kết hợp trục C với dao khoan để gia công lỗ trên bề mặt trụ
- Phay rãnh then: Định vị góc phôi, sau đó sử dụng dao phay sống để tạo rãnh theo yêu cầu
- Phay mặt phẳng và biên dạng: Gia công các mặt phẳng, cạnh, rãnh hoặc biên dạng đa giác như hình vuông, lục giác trên chi tiết dạng tròn xoay
- Gia công mặt bích: Khoan, phay các vị trí lỗ hoặc rãnh trên mặt bích mà không cần thay đổi lần gá phôi.
HOT: THAM KHẢO NGAY LIST MÁY TIỆN CNC ĐA TRỤC BEST SELLER TẠI TLT, GIÁ TỐT 2026
Tìm hiểu nguyên lý gia công tiện trục C
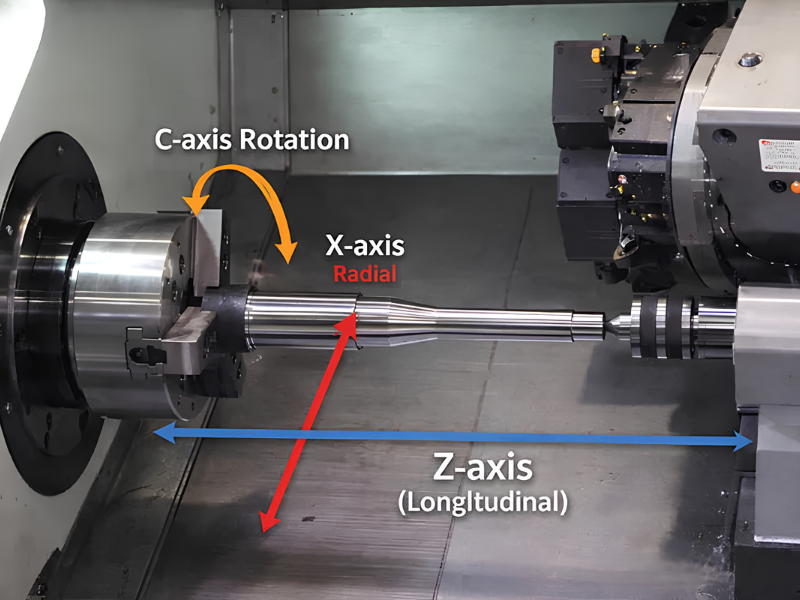
Gia công tiện trục C là một trong những thế mạnh giúp máy tiện CNC đảm nhiệm thêm một phần chức năng của máy phay CNC. Khi kết hợp với trục Y, trục phụ hoặc các cấu hình dao live tool phù hợp, máy có dễ dàng thể xử lý những chi tiết phức tạp chỉ trong một lần gá phôi.
Nguyên lý gia công trục C chủ yếu dựa trên khả năng điều khiển chính xác vị trí góc quay của phôi, kết hợp với chuyển động của dao cắt trên các trục máy. Thay vì quay liên tục như khi tiện, trục chính được chuyển sang chế độ định vị hoặc điều khiển góc để phôi dừng tại vị trí cần gia công.
Quá trình gia công này được chia làm 3 giai đoạn chính gồm:
Bước 1: Điều khiển góc quay của phôi
Hệ điều khiển CNC xác định vị trí góc của trục chính thông qua lệnh lập trình trục C. Ví dụ, lệnh C0, C90 hoặc C180 có thể được sử dụng để định vị phôi tại các góc tương ứng, tùy theo quy ước tọa độ và chế độ lập trình của máy.
Khi cần gia công nhiều vị trí trên bề mặt chi tiết, hệ điều khiển sẽ đưa trục C đến từng góc đã xác định. Thao tác này đảm bảo việc định vị chính xác giúp đảm bảo khoảng cách và vị trí tương quan giữa các lỗ, rãnh hoặc mặt phẳng.
Bước 2: Phối hợp với hệ thống dao
Hệ thống dao của máy tiện CNC có trục C thường là cụm dao sống, có khả năng quay độc lập với trục chính, thường ứng dụng trong gia công các nguyên công phay, khoan hoặc tarô trên máy tiện CNC.
Trong gia công trục C thực tế, phôi sẽ được định vị theo góc yêu cầu, dao sẽ quay và di chuyển theo các trục X, Z hoặc Y tùy theo cấu hình máy. Sự phối hợp này cho phép thực hiện các nguyên công trên mặt đầu hoặc bề mặt trụ của chi tiết.
Bước 3: Nội suy và phối hợp chuyển động các trục
Đối với những chi tiết có biên dạng phức tạp, máy tiện có tích hợp trục C có thể sử dụng chức năng nội suy cực hoặc nội suy trụ tuỳ theo cấu hình máy có hỗ trợ hay không.
- Nội suy cực (Polar Coordinate Interpolation): Chuyển đổi chuyển động giữa trục tuyến tính và trục quay để lập trình biên dạng trên mặt phẳng đầu chi tiết
- Nội suy trụ (Cylindrical Interpolation): Hỗ trợ lập trình biên dạng trên bề mặt trụ bằng cách quy đổi chuyển động quay của trục C thành chuyển động tương đương theo phương tuyến tính
Đây đều là những chức năng cao cấp, giúp đơn giản hoá việc lập trình những chi tiết có đường biên dạng, rãnh hoặc hình học phức tạp.
Hướng dẫn chi tiết các bước lập trình tiện trục C
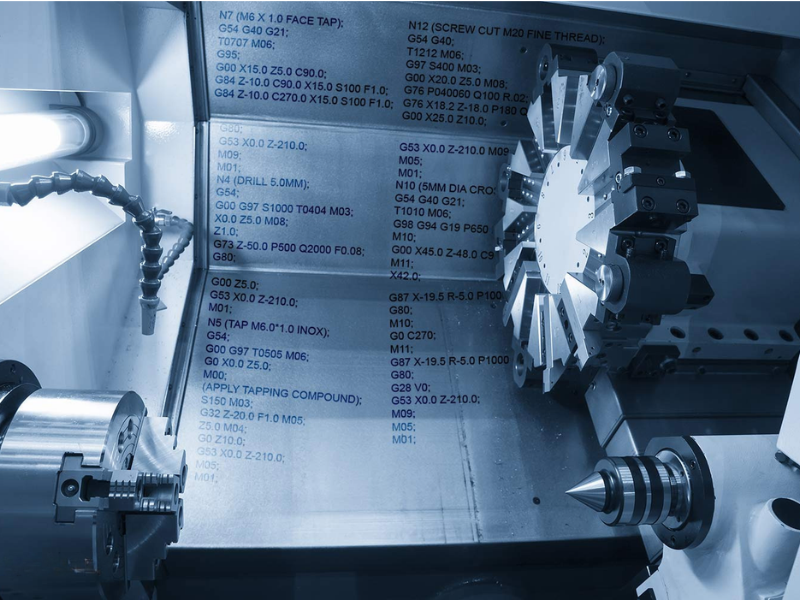
Để lập trình tiện trục C chính xác, người vận hành cần xác định rõ nguyên công, vị trí gia công, hướng dao và cách điều khiển trục chính. Dưới đây là quy trình cơ bản:
Bước 1: Khai báo và kích hoạt chế độ trục C
- Đưa trục chính về trạng thái phù hợp để chuyển sang chế độ trục C theo mã lệnh được quy định trên máy
- Một số máy có thể sử dụng các mã M như M33, M34 hoặc M35 để kích hoạt, chuyển đổi hoặc lựa chọn chế độ điều khiển trục C
- Sau khi kích hoạt, kiểm tra trạng thái trục C trên màn hình điều khiển để đảm bảo máy đã chuyển sang chế độ định vị góc hoặc điều khiển trục quay.
Bước 2: Gọi dao và thiết lập thông số gia công
Tiếp theo, người vận hành gọi đúng loại dao cần sử dụng như dao phay ngón, mũi khoan hoặc dao khoan, taro… Vì mỗi dòng máy sẽ có những yêu cầu khác nhau về vị trí dao, loại dao, chiều dài dao, bán kính dao…
Một số thông số cần thiết lập gồm:
- Mã dao và vị trí dao trên ổ dao
- Tốc độ quay dao sống (S)
- Chiều quay dao theo yêu cầu của dụng cụ cắt
- Lượng chạy dao (F)
- Chiều sâu cắt và tọa độ gia công
- Hệ tọa độ phôi và bù dao tương ứng
Bước 3: Định vị góc C và đưa dao đến vị trí gia công
Sau khi thiết lập dao, tiếp theo kà bước định vị phôi theo góc cần gia công. Một số ví dụ điển hình về lệnh định vị trục C như:
- G0 C0.: Định vị trục C tại góc 0 độ
- G0 C90.: Định vị trục C tại góc 90 độ
- G0 C180.: Định vị trục C tại góc 180 độ
Sau khi định vị và đưa dao đến vị trí an toàn bằng các trục X, Z hoặc Y (đối với những máy có trục Y). Người vận hành cần kiểm tra khoảng cách giữa dao, phôi, mâm cặp và các bộ phận khác của máy để tránh va chạm trong quá trình gia công.
Bước 4: Thực hiện nguyên công gia công
Dựa theo chương trình đã lập trình, máy sẽ tự động gia công theo yêu cầu bản vẽ. Một số ứng dụng cụ thể gồm:
- Khoan lỗ mặt đầu: Định vị trục C tại các góc được tính toán, sau đó đưa mũi khoan đến tọa độ X, Z hoặc vị trí tương ứng trên mặt đầu
- Khoan lỗ hướng kính: Định vị góc C, đưa dao sống đến vị trí trên đường kính ngoài và thực hiện chu trình khoan
- Phay rãnh then: Đưa phôi về góc xác định, sử dụng dao phay sống để gia công rãnh theo chiều sâu và chiều dài yêu cầu
- Phay biên dạng đa giác: Kết hợp chuyển động trục C với các trục tuyến tính hoặc chức năng nội suy phù hợp để tạo hình vuông, lục giác và các biên dạng khác
Trong quá trình gia công, người vận hành cần giám sát để đảm bảo tốc độ quay dao, lượng chạy dao, chiều sâu cắt và khả năng thoát phoi phù hợp, đảm bảo chất lượng bề mặt cũng như tuổi thọ dụng cụ.
Bước 5: Kẹp hoặc nhả trục C khi cần thiết
Một số máy tiện CNC được trang bị cơ cấu phanh hoặc khóa trục C nhằm tăng độ cứng vững khi thực hiện các nguyên công phay, khoan chịu lực cắt lớn.
Khi cần khóa trục C, người vận hành sử dụng mã lệnh tương ứng theo cấu hình máy. M89 có thể là mã kẹp trục C trên một số dòng máy, nhưng không phải quy ước chung cho mọi hệ điều khiển.
Trước khi kẹp trục C, cần đảm bảo phôi đã được định vị đúng góc. Khi cần xoay sang vị trí khác, phải nhả khóa theo đúng trình tự của nhà sản xuất. Không thực hiện lệnh định vị trục C khi cơ cấu khóa vẫn đang ở trạng thái kẹp nếu máy không cho phép.
Bước 6: Kết thúc gia công và chuyển về chế độ tiện
Sau khi hoàn thành các nguyên công phay hoặc khoan, người vận hành cần cho dừng dao và đưa dao về vị trí an toàn, sau đó nhả cơ cấu khóa trục C nếu có sử dụng. Bước tiếp theo là chuyển trục chính từ chế độ điều khiển trục C về chế độ tiện bình thường. Đồng thời, kiểm tra trạng thái trục chính và trục C trên màn hình điều khiển trước khi tiếp tục nguyên công tiện.
XEM THÊM: Hướng dẫn vận hành máy tiện CNC hệ Fanuc
Cần lưu ý gì để lập trình tiện trục C chính xác?
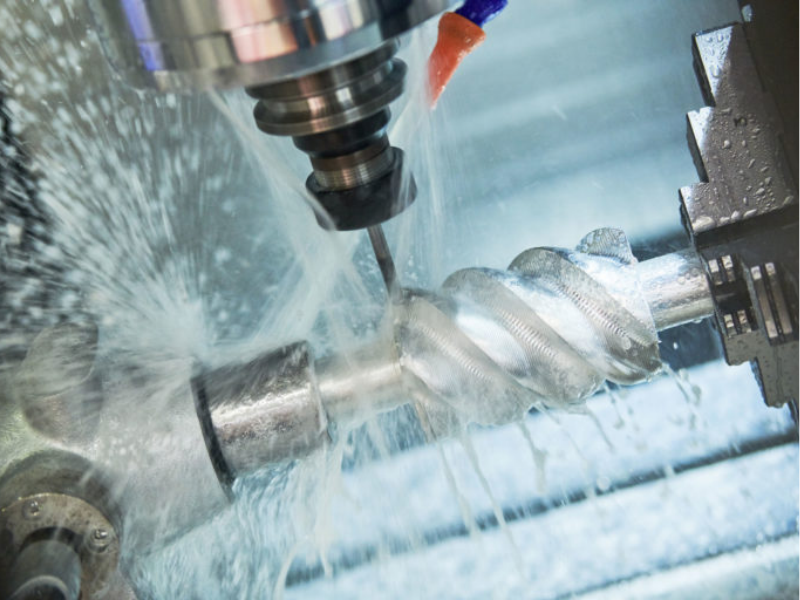
Để đảm bảo độ chính xác và an toàn khi lập trình tiện trục C, người vận hành cần lưu ý một số vấn đề sau đây:
Kiểm tra đúng mã lệnh theo hệ điều khiển và từng thương hiệu máy
Các mã M kích hoạt trục C, khóa trục C và điều khiển dao trên mỗi model máy là khác nhau. Ngay cả khi cùng sử dụng hệ điều khiển Fanuc, nhà sản xuất máy vẫn có thể thiết lập mã M riêng. Do đó, cần ưu tiên tài liệu hướng dẫn vận hành và bảng mã lệnh của đúng model máy.
Xác định chính xác hệ tọa độ và góc định vị
Cần kiểm tra gốc tọa độ phôi, hướng trục C, chiều quay và chế độ lập trình tuyệt đối hoặc gia số. Sai lệch trong thiết lập tọa độ có thể khiến vị trí lỗ, rãnh hoặc biên dạng không đúng yêu cầu bản vẽ.
Thiết lập đúng thông số dao cụ
Tốc độ quay, chiều quay, lượng chạy dao, chiều sâu cắt và bù dao cần phù hợp với vật liệu, dụng cụ và nguyên công. Đặc biệt, cần kiểm tra chiều dài dao và vị trí lắp dao để hạn chế sai số khi gia công.
Kiểm tra trạng thái kẹp trục C
Nếu máy có cơ cấu khóa trục C, cần thực hiện đúng trình tự kẹp và nhả. Không định vị trục khi trục C đang bị khóa, đồng thời không phay chịu lực lớn khi chưa đảm bảo độ cứng vững theo yêu cầu công nghệ.
Mô phỏng và chạy thử chương trình
Trước khi gia công hàng loạt, nên kiểm tra chương trình bằng chức năng mô phỏng, chạy không tải hoặc chạy thử ở chế độ đơn khối (Single Block). Giảm tốc độ chạy dao khi kiểm tra lần đầu và quan sát khả năng phối hợp giữa dao, phôi và các trục máy.
Kiểm tra khả năng gia công thực tế của máy
Không phải máy tiện CNC nào cũng có đầy đủ chức năng trục C, live tool, trục Y hoặc nội suy cực. Doanh nghiệp cần xác định rõ cấu hình máy trước khi lập trình để tránh sử dụng những lệnh hoặc chức năng không được hỗ trợ.
Lập trình tiện trục C chính xác đòi hỏi sự kết hợp giữa kiến thức về hệ điều khiển CNC, hiểu biết về kết cấu máy và kinh nghiệm thiết lập quy trình gia công. Khi nắm vững các nguyên tắc trên, người vận hành có thể khai thác hiệu quả chức năng trục C, mở rộng khả năng gia công và giảm số lần gá đặt trong sản xuất cơ khí chính xác.
Trên đây là một số thông tin về lập trình tiện trục C và những điều người vận hành cần lưu ý để đảm bảo máy gia công hiệu quả. Liên hệ với Tập đoàn Công nghệ TLT để được giải đáp các thắc mắc chi tiết hoặc tư vấn chọn máy tiện CNC có trục C phù hợp với từng nhu cầu gia công.
————
TẬP ĐOÀN CÔNG NGHỆ TLT
- Trụ Sở Chính: 280 Bến Than, Xã Bình Mỹ, TP. HCM
- Chi nhánh TLT – Hồ Chí Minh: 197 Võ Văn Bích, Xã Phú Hòa Đông, TP. HCM
- Chi Nhánh TLT – Hà Nội: Cụm Công nghiệp Quang Minh, Thôn Phù Trì, Xã Quang Minh, Thành phố Hà Nội
- Chi nhánh TLT – Gia Lai: Lô B2, Đường số 11, KDC Nguyễn Văn Linh, Bình Định, Gia Lai
- Chi nhánh TLT – Ninh Bình: Km 101 QL10 Hồng Phúc, Phường Thiên Trường, Tỉnh Ninh Bình
- Hotline: 1900.98.99.08
